Az első hegesztőgépet legtöbbször egyetlen konkrét dolog miatt veszi meg az ember — egy leszakadt kapu, egy átrozsdásodott karosszéria vagy egy eltört utánfutó-tartó miatt. A baj csak az, hogy egy hónap múlva jön a második feladat, és az már valami egészen mást kíván. Hogy ne olyan gépet vegyél, amely fél év múlva már kevés lesz, érdemes előbb megérteni, melyik hegesztési eljárás mire képes a valóságban.

Milyen típusú hegesztőgépek léteznek?
Egy házi műhelyben négy eljárással találkozhatsz. Abban különböznek, hogyan kerül a hozaganyag a varratba, és hogyan védik az olvadt fémet a levegőtől — és éppen ettől függ, mire alkalmasak.
- MMA (bevont elektróda). A legegyszerűbb elv — az elektróda megolvad, a bevonata pedig védő salakot képez. Nem kell hozzá gáz, szeles időben, a szabadban is működik.
- MIG/MAG (huzal védőgázzal). A huzalt a gép automatikusan adagolja, a védelmet a palackból érkező gáz biztosítja. Gyors, tiszta, kevés fröcsköléssel.
- MIG gáz nélkül (porbeles huzal). A huzal belsejében van a folyósítószer, így nincs szükség palackra. A szabadban előny, cserébe több a füst és a salak.
- TIG (nem olvadó volfrámelektróda). Az ív a volfrám és az alapanyag között ég, a hozaganyagot kézzel adagolod. A legtisztább varratok, de ez igényli a legtöbb gyakorlatot.
- Ponthegesztés (ellenállás-hegesztés). Két lemezt az elektródák közé szorítasz, és az átfolyó áram köti össze őket. Nincs hozaganyag, tipikusan karosszérialemezekhez.
A mai inverterek többsége egyszerre több eljárást is tud. Például a kombinált MIG/TIG/MMA hegesztőgépeket egy kapcsolóval váltod át, és egyetlen géppel lefeded a kerítést és a finomabb munkát is.
Melyik hegesztő való kerítéshez, kapuhoz és vastagabb szerkezetekhez?
Kerítésoszlopokhoz, kapukeretekhez, konzolokhoz és 2–5 mm falvastagságú zártszelvényes szerkezetekhez az MMA vagy a MIG/MAG az ideális. Az MMA nem igényel nagy felszerelést — csak a gép, a kábel és egy csomag elektróda kell hozzá. A 2,5 mm-es elektróda 4 mm-ig lefedi a szokásos vastagságokat, és 90–110 A körüli árammal gyengébb hálózaton is stabilan hegeszt.
Ha hosszabb varratokat készítesz, a MIG/MAG gyorsaságban nyer. A huzal folyamatosan fut, nem kell 20 centinként elektródát cserélni, és a varrat is tisztább — ami egy látszó szerkezetnél, például kapunál kevesebb csiszolást jelent. A szabadban viszont számolj azzal, hogy a 2–3 m/s-nál erősebb szél elfújja a védőgázt, és a varrat porózus lesz. Ilyenkor vagy szélfogót állítasz, vagy átváltasz gáz nélküli porbeles huzalra.
Mit bír el a vékony karosszérialemez?
A karosszérialemez jellemzően 0,6–1 mm vastag, és ez egy teljesen más műfaj. Az MMA itt hamarabb átégeti a lemezt, mint ahogy az ívet stabilizálni tudnád. Két értelmes út van.
Az első a MIG vékony huzallal, alacsony árammal, lehetőleg impulzus üzemmódban. Az impulzus váltogatja a magas és alacsony áramot, így az anyagnak van ideje kihűlni a lökések között, és nem ég át. Pontosan ezt oldja meg az impulzusos MIG — például a MIG 250 A 5 az 1-ben hegesztőgép impulzus üzemmóddal, amely az impulzusos MIG mellett gáz nélküli MIG, MMA és Lift TIG eljárásra is képes. Lemeznél ráadásul érdemes nem folyamatos varratot húzni, hanem rövid pontok sorozatát, egymástól elhúzva, hogy az alkatrész ne vetemedjen meg a hőtől.
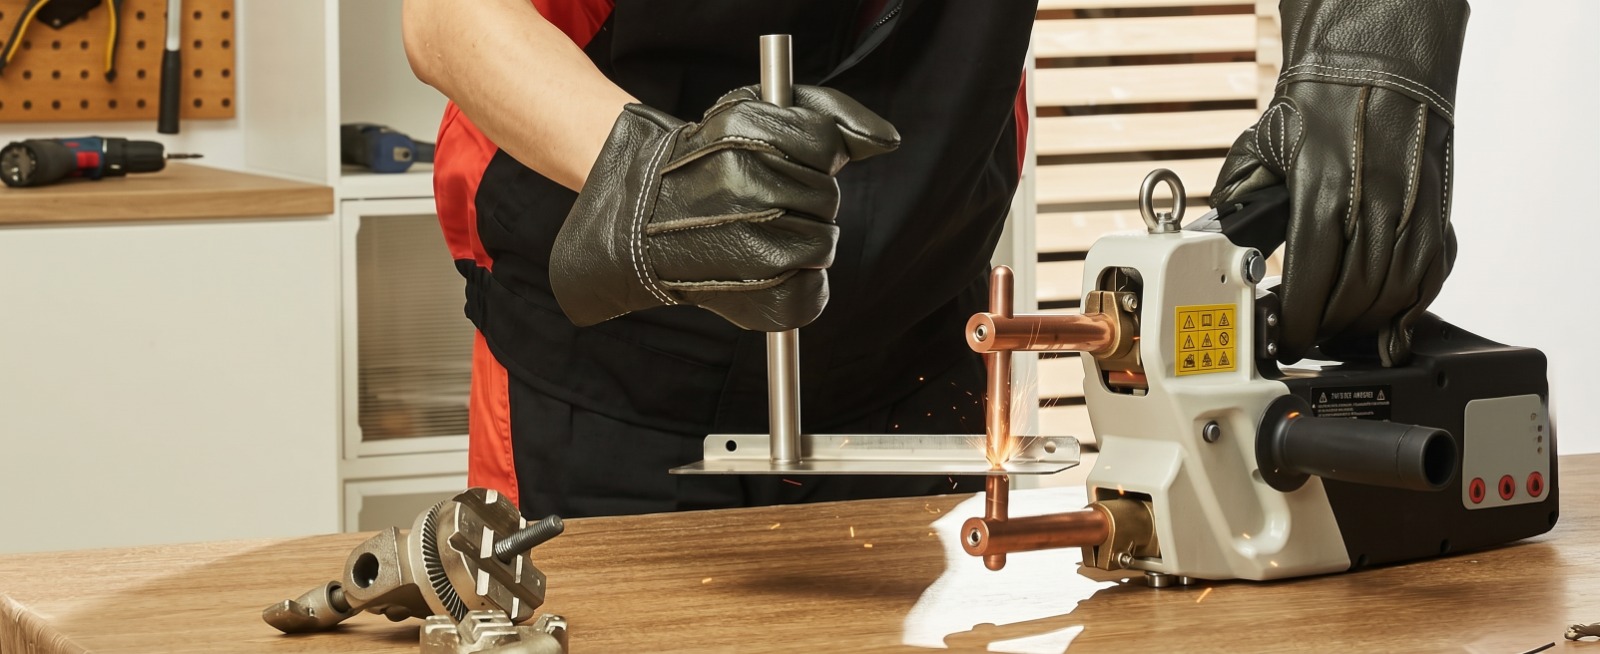
A második út a ponthegesztő. A gyári karosszériák ponthegesztéssel készülnek, így az ugyanezzel a technológiával végzett javítás áll a legközelebb az eredeti állapothoz — a kötés tart, a lemez nem deformálódik, és nem kell hozzá hozaganyag. A hordozható modellek, mint az 1,5 kVA-es ponthegesztő, vékonyabb lemezekhez és olyan helyen végzett javításhoz valók, ahová a fogóval oda tudsz férni. Ha vastagabb lemezekkel dolgozol, a 400 V-os ponthegesztő 2,0 + 2,0 mm varratvastagsággal jóval nagyobb tartalékot ad — ehhez viszont háromfázisú csatlakozás kell.
Lehet otthon rozsdamentest és alumíniumot hegeszteni?
Lehet, de itt a spórolás nem térül meg. A rozsdamenteshez a TIG a természetes választás — pontosan szabályozható ív, minimális fröcskölés és olyan varrat, amelyet nem kell körülményesen tisztogatni. TIG-et a kombinált gépek is tudnak: a 3 az 1-ben plazmavágó és TIG/MMA hegesztő vagy az 5 az 1-ben plazmavágó és TIG/gáz/flux/MMA hegesztő egyetlen készülékházban kínál TIG-et és MMA-t is. A rozsdamentes MIG-gel is hegeszthető, de ehhez rozsdamentes huzal és keverékgáz kell, ami egyszeri javításnál drágább, mint maga a munka.
Az alumínium a legnehezebb eset. Váltóáramot (AC TIG) igényel, hogy feltörje az oxidréteget, amely lényegesen magasabb hőmérsékleten olvad, mint maga az alumínium. Ha tehát főként alumíniummal tervezel dolgozni, kifejezetten AC/DC TIG gépet keress — egy sima DC készülékkel nem sok örömöd lesz benne. Vékony alumíniumlemezhez alternatíva a ponthegesztés, amit a hordozható VEVOR ponthegesztő a szénacél mellett szintén kezel.
Hogyan válassz anyag és vastagság szerint?
| Eljárás | Tipikus felhasználás | Erőssége | Gyengéje |
|---|---|---|---|
| MMA | Kerítés, szerkezetek, rozsdás anyag, kültér | Egyszerű felszerelés, tűri a szennyeződést | Salak, fröcskölés, vékony lemezre nem való |
| MIG/MAG védőgázzal | Hosszú varratok, kapuk, keretek, lemez 0,8 mm-től | Gyorsaság, tiszta varrat | Gázpalack kell, érzékeny a szélre |
| MIG gáz nélkül (porbeles) | Kültéri munka, mobil javítások | Palack nélkül működik | Több füst és salak |
| TIG | Rozsdamentes, vékonyfalú csövek, látszó varratok | A legnagyobb pontosság és tisztaság | Lassú, gyakorlást igényel |
| Ponthegesztés | Karosszéria, lemezalkatrészek | Nem vetemíti a lemezt, nincs hozaganyag | Csak átfedő lemezek, a fogó korlátozott mélységig ér el |
Egyszerű szabály: minél vékonyabb az anyag, annál pontosabb eljárás kell. 1 mm-ig ponthegesztő vagy impulzusos MIG, 1–4 mm között MIG/MAG, 3 mm fölött nyugodtan MMA. A gyakoriságot illetően pedig: aki évente pár órát hegeszt, annak elég egy univerzális kombinált gép. Aki hetente dolgozik vele, annak inkább egyetlen, de rendesen megoldott eljárás válik be.
 MIG hegesztő 250 A, 5 az 1-ben, impulzusos MIG/MMA/LIFT TIG, IGBT, LCD107 430 Ft3 napon belül raktáron
 Elektromos ponthegesztő 400 V, max. vastagság 2,0+2,0 mm, hordozható157 490 Ft3 napon belül raktáron
 Plazmavágó és hegesztő 3 az 1-ben 50a/200a TIG/MMA, LED kijelző, 220v101 930 FtRaktáron
 5 az 1-ben plazmavágó és hegesztő TIG/gáz/folyadék/MMA 50A/200A 220V203 670 Ft3 napon belül raktáron
 Hordozható ponthegesztő gép 1/8 hüvelykes 1,5 kVA acélhoz, rozsdamentes acélhoz és alumíniumhoz70 310 Ft3 napon belül raktáron
Mit jelentenek a számok az adattáblán?
A hegesztőáram határozza meg az anyagvastagságot. Tájékoztatásul: minden 1 mm acélvastagsághoz MMA-nál nagyjából 30–40 A kell. Egy 160 A-es gép tehát lefedi a szokásos barkácsmunkát, 200 A-tól felfelé már a vastagabb szerkezeteket is. Figyelj az ellenkező végletre is — fontos az alsó áramtartomány is, mert az a gép, amely minimum 60 A-t tud, karosszérialemezhez használhatatlan lesz.
A bekapcsolási idő (duty cycle) a leggyakrabban figyelmen kívül hagyott adat. A 60 % 200 A-nél azt jelenti, hogy egy tízperces intervallumból hat percig hegeszthetsz teljes teljesítménnyel, négy percig pedig hűlnie kell a gépnek. Otthoni használatra ez bőven elég — valójában több időt töltesz előkészítéssel és csiszolással, mint égő ívvel. Egy műhelyben viszont, ahol hosszú varratok készülnek egyhuzamban, a bekapcsolási idő kulcskérdés, és a túllépése azt jelenti, hogy a hővédelem a varrat közepén lekapcsolja a gépet.
Az áramellátás gyakrabban dönt, mint gondolnánk. Egy egyfázisú, 230 V-os gépet bárhová bedugsz, de teljes áramon leverheti a kismegszakítót — 200 A-nél nagyjából 30 A hálózati felvétellel számolj, amit egy szokásos 16 A-es konnektor nem bír el. A háromfázisú, 400 V-os modelleknek, mint a 400 V-os ponthegesztő, nagyobb a tartalékuk, viszont kell hozzájuk megfelelő csatlakozás.
Milyen hibákat követnek el a legtöbben a választásnál?
- A maximális áram alapján vásárolnak. A 250 A jól néz ki, de ha a gép nem tud lemenni 20–30 A-re, vékony lemezt nem fogsz vele hegeszteni.
- Figyelmen kívül hagyják a bekapcsolási időt. Egy olcsó gép 20 %-os bekapcsolási idővel maximális áramon két perc munkát és nyolc perc várakozást jelent.
- Lebecsülik a pajzsot. Egy automatikusan sötétedő hegesztőpajzs, amelynek kapcsolási ideje a milliszekundum tizedében mérhető, a különbség a pontos varrat és a mellétrafálás között — és az egészséges meg az irritált szem között is.
- Megfeledkeznek a gázról. A védőgázas MIG-hez palack, nyomáscsökkentő és rendszeres palackcsere tartozik. Ha ezzel nem akarsz foglalkozni, olyan gépet keress, amely porbeles huzalt is tud.
- Összekeverik a hegesztést a vágással. A plazmavágó szétválasztja az anyagot, nem összeköti. A kombinált gépek ugyan mindkettőt tudják, de a vágás önmagában nem pótolja a hegesztési funkciót.
Hogyan hegessz biztonságosan?
A hegesztés nemcsak a hőmérséklet miatt veszélyes. Három kockázatot becsülnek le a leggyakrabban — a sugárzást, a füstöt és a tüzet.
- Az UV- és IR-védelemmel ellátott pajzs kötelező, nem kiegészítő. Az ív visszaverődése annak is kötőhártya-gyulladást okoz, aki csak nézi — ezért ne hagyj a műhelyben hegesztés közben gyereket vagy kutyát védelem nélkül.
- Szellőztesd el a füstöt. Horganyzott anyagnál és rozsdamentesnél különösen kellemetlen égéstermékek keletkeznek. A minimum a nyitott ajtó és a huzat, de jobb az elszívás.
- Bőrkesztyű és begombolt pamutruha. A műszálas anyag a ráfröccsenő fémtől a bőrre olvad — ezt a hibát az ember csak egyszer követi el.
- Tűzoltó készülék kéznél, tiszta környezet. A fröccsenő fém több métert is repül; munka előtt vidd el a rongyokat, hígítókat és a fűrészport.
- Az elektromos bekötést ne improvizáld. A gépet az útmutató szerinti biztosítékkal védett aljzatba kösd, és ne használj feltekert kábeldobot — az nagy áramfelvételnél túlmelegszik.
- Soha ne hegessz gyúlékony anyagot tároló tartályt, még „üresen" sem. A bennmaradt gőzök robbanásveszélyesek.
 Hegesztősisak automatikusan sötétedő 100×80 mm, napelemes, 4 érzékelővel, 4–1321 970 Ft3 napon belül raktáron
 Lángálló pamut hegesztőkabát, L-es méret, 7oz, ATPV 9.2 Cal/cm²14 200 Ft3 napon belül raktáron
 Védő hegesztőhüvelyek, bőr és fröccsöntött pamut, rugalmas mandzsettákkal9 020 Ft3 napon belül raktáron
 Hegesztőpajzs 3 paneles, 1,74 × 2,34 m, lángálló, UV-szűrővel, 12 kerékkel81 530 Ft3 napon belül raktáron
 Hegesztőtakaró 1016 mm × 1016 mm, 3,5 mm-es szénfilc, 1800 °F-ig ellenálló12 480 Ft3 napon belül raktáron
Akkor melyik hegesztőgépet vedd meg?
Ha a fő célod a kerítés, a kapu és az alkalmi szerkezetjavítás, elég egy kombinált inverter MMA és MIG funkcióval — nagyjából 100 000 Ft körüli kerettel olyan gépet kapsz, amely 5 mm-ig mindent lefed. Annak a barkácsolónak, aki ezen felül karosszériával és finomabb munkákkal is tervez, megéri rápótolni az impulzus üzemmódért; a MIG 250 A 5 az 1-ben ebben az árban ésszerű kompromisszum a sokoldalúság és az ár között.
Aki főként karosszérialemezekkel dolgozik, ne kerülje meg a ponthegesztőt — egy hordozható ponthegesztő nagyjából 100 000 Ft-ért gyorsabban és tisztábban végzi el a munkát, mint bármelyik ív, vastagabb lemeznél pedig átveszi a helyét a 400 V-os, 2 + 2 mm-es modell.
Egy kisebb műhelynek és vállalkozónak, akinek a hegesztés mellett az anyagot vágnia is kell, a plazmás kombinációk jelentenek megoldást — az 5 az 1-ben plazmavágó TIG, flux és MMA hegesztéssel két gépet vált ki, és helyet spórol. Ha pedig a fő profil a rozsdamentes, keress jó TIG üzemmóddal rendelkező gépet, és számolj azzal, hogy az első méter varratok több anyagba kerülnek majd, mint idegbe.
Miért kap
Časté otázky
Elég egy 250 eurós hegesztő a kerítéshez?
Igen. A 4–5 mm falvastagságú zártszelvényekhez és oszlopokhoz bőven elég egy 160–200 A körüli inverter MMA vagy MIG üzemmódban. A gép áránál fontosabb a jó minőségű pajzs és a száraz elektróda — a nedves elektróda a drága gépen is porózus varratot ad.
Feltétlenül kell gázpalack a MIG hegesztőhöz?
Nem, ha a gép támogatja a porbeles (flux) huzalt. Annak belsejében van a folyósítószer, és maga hozza létre a védelmet. A varrat kevésbé tiszta, a salakot le kell kopogtatni, de kültéri munkához és mobil javításhoz praktikusabb megoldás, mint palackot cipelni.
Tudok TIG-gel alumíniumot hegeszteni?
Csak olyan géppel, amely tud váltóáramot (AC TIG). Az alumínium felületén oxidréteg van, amelynek olvadáspontja jóval magasabb magánál a fémnél, és ezt éppen a váltóáram töri fel. Egyenáramú DC TIG-gel az oxidrétegen keresztül hegesztenél, és az eredmény gyenge minőségű lesz.
