Ingyenes szállítás 80 000 HUF feletti rendelés esetén

Műhely, szerszámok és építkezés

Cikkek listája

Melyik hegesztő bírja a kerítést, a karosszériát és a rozsdamentest is?

Az első hegesztőgépet legtöbbször egyetlen konkrét dolog miatt veszi meg az ember — egy leszakadt kapu, egy átrozsdásodott karosszéria vagy egy eltört utánfutó-tartó miatt. A baj csak az, hogy egy hónap múlva jön a második feladat, és az már valami egészen mást kíván. Hogy ne olyan gépet vegyél, amely fél év múlva már kevés lesz, érdemes előbb megérteni, melyik hegesztési eljárás mire képes a valóságban.

Milyen típusú hegesztőgépek léteznek?

Egy házi műhelyben négy eljárással találkozhatsz. Abban különböznek, hogyan kerül a hozaganyag a varratba, és hogyan védik az olvadt fémet a levegőtől — és éppen ettől függ, mire alkalmasak.

  1. MMA (bevont elektróda). A legegyszerűbb elv — az elektróda megolvad, a bevonata pedig védő salakot képez. Nem kell hozzá gáz, szeles időben, a szabadban is működik.
  2. MIG/MAG (huzal védőgázzal). A huzalt a gép automatikusan adagolja, a védelmet a palackból érkező gáz biztosítja. Gyors, tiszta, kevés fröcsköléssel.
  3. MIG gáz nélkül (porbeles huzal). A huzal belsejében van a folyósítószer, így nincs szükség palackra. A szabadban előny, cserébe több a füst és a salak.
  4. TIG (nem olvadó volfrámelektróda). Az ív a volfrám és az alapanyag között ég, a hozaganyagot kézzel adagolod. A legtisztább varratok, de ez igényli a legtöbb gyakorlatot.
  5. Ponthegesztés (ellenállás-hegesztés). Két lemezt az elektródák közé szorítasz, és az átfolyó áram köti össze őket. Nincs hozaganyag, tipikusan karosszérialemezekhez.

A mai inverterek többsége egyszerre több eljárást is tud. Például a kombinált MIG/TIG/MMA hegesztőgépeket egy kapcsolóval váltod át, és egyetlen géppel lefeded a kerítést és a finomabb munkát is.

Melyik hegesztő való kerítéshez, kapuhoz és vastagabb szerkezetekhez?

Kerítésoszlopokhoz, kapukeretekhez, konzolokhoz és 2–5 mm falvastagságú zártszelvényes szerkezetekhez az MMA vagy a MIG/MAG az ideális. Az MMA nem igényel nagy felszerelést — csak a gép, a kábel és egy csomag elektróda kell hozzá. A 2,5 mm-es elektróda 4 mm-ig lefedi a szokásos vastagságokat, és 90–110 A körüli árammal gyengébb hálózaton is stabilan hegeszt.

Ha hosszabb varratokat készítesz, a MIG/MAG gyorsaságban nyer. A huzal folyamatosan fut, nem kell 20 centinként elektródát cserélni, és a varrat is tisztább — ami egy látszó szerkezetnél, például kapunál kevesebb csiszolást jelent. A szabadban viszont számolj azzal, hogy a 2–3 m/s-nál erősebb szél elfújja a védőgázt, és a varrat porózus lesz. Ilyenkor vagy szélfogót állítasz, vagy átváltasz gáz nélküli porbeles huzalra.

Rada: Rozsdás vagy horganyzott kerítéshez nyúlj MMA-hoz. A bevont elektróda jóval elnézőbb a szennyezett felülettel szemben, mint a MIG, ahol a szennyeződés azonnal pórusokat okoz. A horganyréteget viszont mindig csiszold le — elpárolgásakor egészségre káros cink-oxid-füst keletkezik.

Mit bír el a vékony karosszérialemez?

A karosszérialemez jellemzően 0,6–1 mm vastag, és ez egy teljesen más műfaj. Az MMA itt hamarabb átégeti a lemezt, mint ahogy az ívet stabilizálni tudnád. Két értelmes út van.

Az első a MIG vékony huzallal, alacsony árammal, lehetőleg impulzus üzemmódban. Az impulzus váltogatja a magas és alacsony áramot, így az anyagnak van ideje kihűlni a lökések között, és nem ég át. Pontosan ezt oldja meg az impulzusos MIG — például a MIG 250 A 5 az 1-ben hegesztőgép impulzus üzemmóddal, amely az impulzusos MIG mellett gáz nélküli MIG, MMA és Lift TIG eljárásra is képes. Lemeznél ráadásul érdemes nem folyamatos varratot húzni, hanem rövid pontok sorozatát, egymástól elhúzva, hogy az alkatrész ne vetemedjen meg a hőtől.

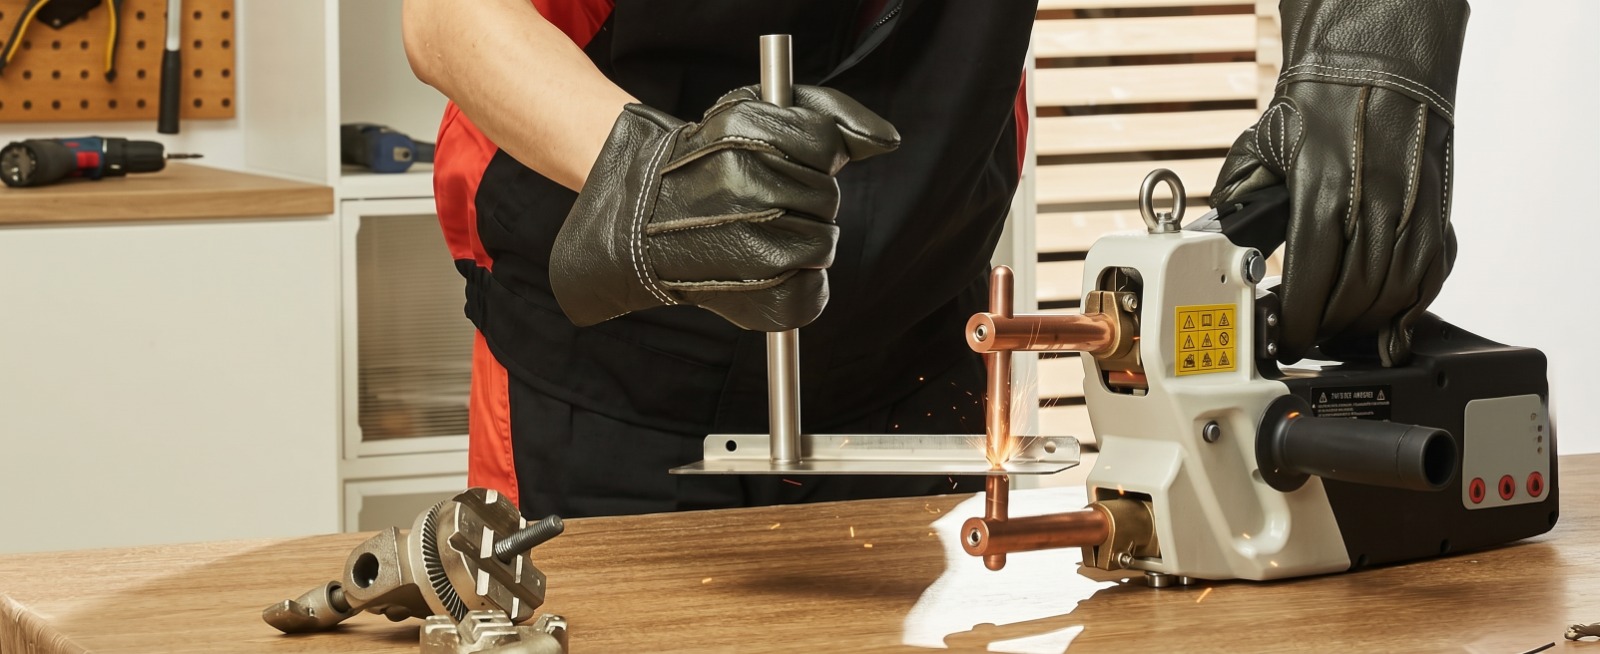
A második út a ponthegesztő. A gyári karosszériák ponthegesztéssel készülnek, így az ugyanezzel a technológiával végzett javítás áll a legközelebb az eredeti állapothoz — a kötés tart, a lemez nem deformálódik, és nem kell hozzá hozaganyag. A hordozható modellek, mint az 1,5 kVA-es ponthegesztő, vékonyabb lemezekhez és olyan helyen végzett javításhoz valók, ahová a fogóval oda tudsz férni. Ha vastagabb lemezekkel dolgozol, a 400 V-os ponthegesztő 2,0 + 2,0 mm varratvastagsággal jóval nagyobb tartalékot ad — ehhez viszont háromfázisú csatlakozás kell.
Lehet otthon rozsdamentest és alumíniumot hegeszteni?

Lehet, de itt a spórolás nem térül meg. A rozsdamenteshez a TIG a természetes választás — pontosan szabályozható ív, minimális fröcskölés és olyan varrat, amelyet nem kell körülményesen tisztogatni. TIG-et a kombinált gépek is tudnak: a 3 az 1-ben plazmavágó és TIG/MMA hegesztő vagy az 5 az 1-ben plazmavágó és TIG/gáz/flux/MMA hegesztő egyetlen készülékházban kínál TIG-et és MMA-t is. A rozsdamentes MIG-gel is hegeszthető, de ehhez rozsdamentes huzal és keverékgáz kell, ami egyszeri javításnál drágább, mint maga a munka.

Az alumínium a legnehezebb eset. Váltóáramot (AC TIG) igényel, hogy feltörje az oxidréteget, amely lényegesen magasabb hőmérsékleten olvad, mint maga az alumínium. Ha tehát főként alumíniummal tervezel dolgozni, kifejezetten AC/DC TIG gépet keress — egy sima DC készülékkel nem sok örömöd lesz benne. Vékony alumíniumlemezhez alternatíva a ponthegesztés, amit a hordozható VEVOR ponthegesztő a szénacél mellett szintén kezel.

Hogyan válassz anyag és vastagság szerint?

Eljárás Tipikus felhasználás Erőssége Gyengéje
MMA Kerítés, szerkezetek, rozsdás anyag, kültér Egyszerű felszerelés, tűri a szennyeződést Salak, fröcskölés, vékony lemezre nem való
MIG/MAG védőgázzal Hosszú varratok, kapuk, keretek, lemez 0,8 mm-től Gyorsaság, tiszta varrat Gázpalack kell, érzékeny a szélre
MIG gáz nélkül (porbeles) Kültéri munka, mobil javítások Palack nélkül működik Több füst és salak
TIG Rozsdamentes, vékonyfalú csövek, látszó varratok A legnagyobb pontosság és tisztaság Lassú, gyakorlást igényel
Ponthegesztés Karosszéria, lemezalkatrészek Nem vetemíti a lemezt, nincs hozaganyag Csak átfedő lemezek, a fogó korlátozott mélységig ér el

Egyszerű szabály: minél vékonyabb az anyag, annál pontosabb eljárás kell. 1 mm-ig ponthegesztő vagy impulzusos MIG, 1–4 mm között MIG/MAG, 3 mm fölött nyugodtan MMA. A gyakoriságot illetően pedig: aki évente pár órát hegeszt, annak elég egy univerzális kombinált gép. Aki hetente dolgozik vele, annak inkább egyetlen, de rendesen megoldott eljárás válik be.

Mit jelentenek a számok az adattáblán?

A hegesztőáram határozza meg az anyagvastagságot. Tájékoztatásul: minden 1 mm acélvastagsághoz MMA-nál nagyjából 30–40 A kell. Egy 160 A-es gép tehát lefedi a szokásos barkácsmunkát, 200 A-tól felfelé már a vastagabb szerkezeteket is. Figyelj az ellenkező végletre is — fontos az alsó áramtartomány is, mert az a gép, amely minimum 60 A-t tud, karosszérialemezhez használhatatlan lesz.

A bekapcsolási idő (duty cycle) a leggyakrabban figyelmen kívül hagyott adat. A 60 % 200 A-nél azt jelenti, hogy egy tízperces intervallumból hat percig hegeszthetsz teljes teljesítménnyel, négy percig pedig hűlnie kell a gépnek. Otthoni használatra ez bőven elég — valójában több időt töltesz előkészítéssel és csiszolással, mint égő ívvel. Egy műhelyben viszont, ahol hosszú varratok készülnek egyhuzamban, a bekapcsolási idő kulcskérdés, és a túllépése azt jelenti, hogy a hővédelem a varrat közepén lekapcsolja a gépet.

Az áramellátás gyakrabban dönt, mint gondolnánk. Egy egyfázisú, 230 V-os gépet bárhová bedugsz, de teljes áramon leverheti a kismegszakítót — 200 A-nél nagyjából 30 A hálózati felvétellel számolj, amit egy szokásos 16 A-es konnektor nem bír el. A háromfázisú, 400 V-os modelleknek, mint a 400 V-os ponthegesztő, nagyobb a tartalékuk, viszont kell hozzájuk megfelelő csatlakozás.

Fakt: Az inverteres hegesztőgépek éppen azért könnyűek, mert az áram frekvenciáját 50 Hz-ről több tíz kHz-re alakítják. Magasabb frekvencián sokszorosan kisebb transzformátor is elég — ezért nyom egy mai 200 A-es inverter nagyjából 5–8 kg-ot, míg egy régi, azonos teljesítményű transzformátoros gép 30 kg vagy annál is több volt.

Milyen hibákat követnek el a legtöbben a választásnál?

  1. A maximális áram alapján vásárolnak. A 250 A jól néz ki, de ha a gép nem tud lemenni 20–30 A-re, vékony lemezt nem fogsz vele hegeszteni.
  2. Figyelmen kívül hagyják a bekapcsolási időt. Egy olcsó gép 20 %-os bekapcsolási idővel maximális áramon két perc munkát és nyolc perc várakozást jelent.
  3. Lebecsülik a pajzsot. Egy automatikusan sötétedő hegesztőpajzs, amelynek kapcsolási ideje a milliszekundum tizedében mérhető, a különbség a pontos varrat és a mellétrafálás között — és az egészséges meg az irritált szem között is.
  4. Megfeledkeznek a gázról. A védőgázas MIG-hez palack, nyomáscsökkentő és rendszeres palackcsere tartozik. Ha ezzel nem akarsz foglalkozni, olyan gépet keress, amely porbeles huzalt is tud.
  5. Összekeverik a hegesztést a vágással. A plazmavágó szétválasztja az anyagot, nem összeköti. A kombinált gépek ugyan mindkettőt tudják, de a vágás önmagában nem pótolja a hegesztési funkciót.

Hogyan hegessz biztonságosan?

A hegesztés nemcsak a hőmérséklet miatt veszélyes. Három kockázatot becsülnek le a leggyakrabban — a sugárzást, a füstöt és a tüzet.

  1. Az UV- és IR-védelemmel ellátott pajzs kötelező, nem kiegészítő. Az ív visszaverődése annak is kötőhártya-gyulladást okoz, aki csak nézi — ezért ne hagyj a műhelyben hegesztés közben gyereket vagy kutyát védelem nélkül.
  2. Szellőztesd el a füstöt. Horganyzott anyagnál és rozsdamentesnél különösen kellemetlen égéstermékek keletkeznek. A minimum a nyitott ajtó és a huzat, de jobb az elszívás.
  3. Bőrkesztyű és begombolt pamutruha. A műszálas anyag a ráfröccsenő fémtől a bőrre olvad — ezt a hibát az ember csak egyszer követi el.
  4. Tűzoltó készülék kéznél, tiszta környezet. A fröccsenő fém több métert is repül; munka előtt vidd el a rongyokat, hígítókat és a fűrészport.
  5. Az elektromos bekötést ne improvizáld. A gépet az útmutató szerinti biztosítékkal védett aljzatba kösd, és ne használj feltekert kábeldobot — az nagy áramfelvételnél túlmelegszik.
  6. Soha ne hegessz gyúlékony anyagot tároló tartályt, még „üresen" sem. A bennmaradt gőzök robbanásveszélyesek.
Tip: A testkábel csipeszét tedd a varrathoz a lehető legközelebb, és mindig tiszta fémre, ne festékre vagy rozsdára. A „nem gyullad be a gép, ugrál az ív" típusú problémák nagy része nem a hegesztő hibája, hanem a rossz testérintkezés.

Akkor melyik hegesztőgépet vedd meg?

Ha a fő célod a kerítés, a kapu és az alkalmi szerkezetjavítás, elég egy kombinált inverter MMA és MIG funkcióval — nagyjából 100 000 Ft körüli kerettel olyan gépet kapsz, amely 5 mm-ig mindent lefed. Annak a barkácsolónak, aki ezen felül karosszériával és finomabb munkákkal is tervez, megéri rápótolni az impulzus üzemmódért; a MIG 250 A 5 az 1-ben ebben az árban ésszerű kompromisszum a sokoldalúság és az ár között.

Aki főként karosszérialemezekkel dolgozik, ne kerülje meg a ponthegesztőt — egy hordozható ponthegesztő nagyjából 100 000 Ft-ért gyorsabban és tisztábban végzi el a munkát, mint bármelyik ív, vastagabb lemeznél pedig átveszi a helyét a 400 V-os, 2 + 2 mm-es modell.

Egy kisebb műhelynek és vállalkozónak, akinek a hegesztés mellett az anyagot vágnia is kell, a plazmás kombinációk jelentenek megoldást — az 5 az 1-ben plazmavágó TIG, flux és MMA hegesztéssel két gépet vált ki, és helyet spórol. Ha pedig a fő profil a rozsdamentes, keress jó TIG üzemmóddal rendelkező gépet, és számolj azzal, hogy az első méter varratok több anyagba kerülnek majd, mint idegbe.

Miért kap

Časté otázky

Elég egy 250 eurós hegesztő a kerítéshez?

Igen. A 4–5 mm falvastagságú zártszelvényekhez és oszlopokhoz bőven elég egy 160–200 A körüli inverter MMA vagy MIG üzemmódban. A gép áránál fontosabb a jó minőségű pajzs és a száraz elektróda — a nedves elektróda a drága gépen is porózus varratot ad.

Feltétlenül kell gázpalack a MIG hegesztőhöz?

Nem, ha a gép támogatja a porbeles (flux) huzalt. Annak belsejében van a folyósítószer, és maga hozza létre a védelmet. A varrat kevésbé tiszta, a salakot le kell kopogtatni, de kültéri munkához és mobil javításhoz praktikusabb megoldás, mint palackot cipelni.

Tudok TIG-gel alumíniumot hegeszteni?

Csak olyan géppel, amely tud váltóáramot (AC TIG). Az alumínium felületén oxidréteg van, amelynek olvadáspontja jóval magasabb magánál a fémnél, és ezt éppen a váltóáram töri fel. Egyenáramú DC TIG-gel az oxidrétegen keresztül hegesztenél, és az eredmény gyenge minőségű lesz.
Mikor kell radiális ventilátor axiális helyett?

Papíron egyszerűnek tűnik a választás: megnézed a légszállítást CFM-ben, és a legnagyobb számot veszed meg. A gyakorlatban aztán az történik, hogy az 5000 CFM-es ventilátor egy szűrő és tíz méter tömlő mögött úgy fúj, mint egy asztali ventilátor a legkisebb fokozaton. Az axiális és a radiális ventilátor közötti különbség nem a motor teljesítményében van, hanem abban, mekkora ellenállást bír el maga mögött.

Miben különbözik valójában a radiális és az axiális ventilátor?

Az axiális ventilátor a tengelye irányába tolja a levegőt — a lapátkerék egyenesen előre mozgatja, pontosan úgy, mint egy hagyományos ablakventilátor. Nagy légmennyiséget képes mozgatni minimális fogyasztás mellett, viszont nem tud nyomást létrehozni. Amint akadály kerül az útjába, a légszállítás nagyon gyorsan leesik.

A radiális ventilátor (más néven centrifugális ventilátor) a járókerék közepébe szívja be a levegőt, és oldalra, 90°-kal elfordítva fújja ki. A házban ébredő centrifugális erő statikus nyomást hoz létre, és éppen ez nyomja át a levegőt a szűrőn, a könyökidomon vagy húsz méter légcsatornán. A radiális ventilátort a nyomás miatt veszed meg, nem a légszállítás miatt.

Tulajdonság Axiális Radiális
Légszállítás magas azonos teljesítmény mellett alacsonyabb
Statikus nyomás alacsony magas
Hosszú tömlő, könyökök csak rövid szakaszok igen, akár több tíz méter
Működés szűrővel nem alkalmas igen (szén-, HEPA-szűrő)
Fogyasztás m³ levegőnként alacsonyabb magasabb
Tipikus felhasználás szellőztetés, hűtés, akna átszellőztetése elszívás csövön és szűrőn keresztül

Miért változtat meg mindent a tömlő és a szűrő?

A tömlő minden métere, minden könyök és minden szűrőbetét nyomásveszteséget ad a rendszerhez. A flexibilis, bordázott tömlő belsejében bordák vannak, amelyek megkavarják a levegőt — az ellenállása jóval nagyobb, mint az azonos átmérőjű sima csőé. Nagyságrendileg igaz, hogy egyetlen éles 90°-os könyök annyit „elvesz", mint több méter egyenes tömlő.

A második tényező az átmérő. Ha a tömlőt 300 mm-ről 200 mm-re csökkented, az nem „egyharmaddal kevesebb" — a keresztmetszet a felére sem marad, a levegő sebességének pedig meg kell nőnie, ami négyzetesen növeli az ellenállást. Ezért soha nem éri meg a ventilátor kimenetét leszűkíteni arra a kisebb tömlőre, ami épp kéznél van.

A harmadik tényező a szűrő. Az új szén- vagy HEPA-szűrőnek meghatározott nyomásvesztesége van, ami a por lerakódásával többszörösére nő. Egy axiális ventilátor egy ilyen szűrő mögött pár hét múlva már szinte semmit nem szállít — zúg, de a levegő áll.

Fakt: Érdemes ismerni az átváltást: 1 CFM ≈ 1,7 m³/h. Egy 1720 CFM-es ventilátor tehát nagyjából 2 900 m³ levegőt mozgat óránként, egy 5175 CFM-es modell pedig körülbelül 8 800 m³/h-t. Egy 30 m³-es aknánál óránként tíz légcseréhez 300 m³/h kell — ehhez a munkához még a legkisebb modelleknek is óriási tartalékuk van.

Mikor elég az axiális ventilátor?

A műhelyi és építkezési helyzetek többségében az axiális ventilátor a helyes és jóval olcsóbb választás. Mindig ott jó, ahol nagy légmennyiséget kell rövid távolságon, szűrő nélkül mozgatni:

  1. Akna, tartály vagy kút átszellőztetése. Itt a levegőt általában nem kifelé nyomjuk, hanem friss levegőt fújunk be a tömlőn, a szennyezett pedig felhígul és kiszorul. A légszállítás fontosabb, mint a nyomás.
  2. Füst és szag elvezetése pincéből vagy garázsból. A ventilátort a nyíláshoz állítod, a tömlőt kivezeted — éles ívek és szűrő nélkül.
  3. Szárítás beázás vagy betonozás után. A helyiség légcseréje a döntő, nem a nyomás.
  4. Munkahely és gépek hűtése. Klasszikus feladat nagy lapátkerékkel, alacsony fogyasztás mellett.
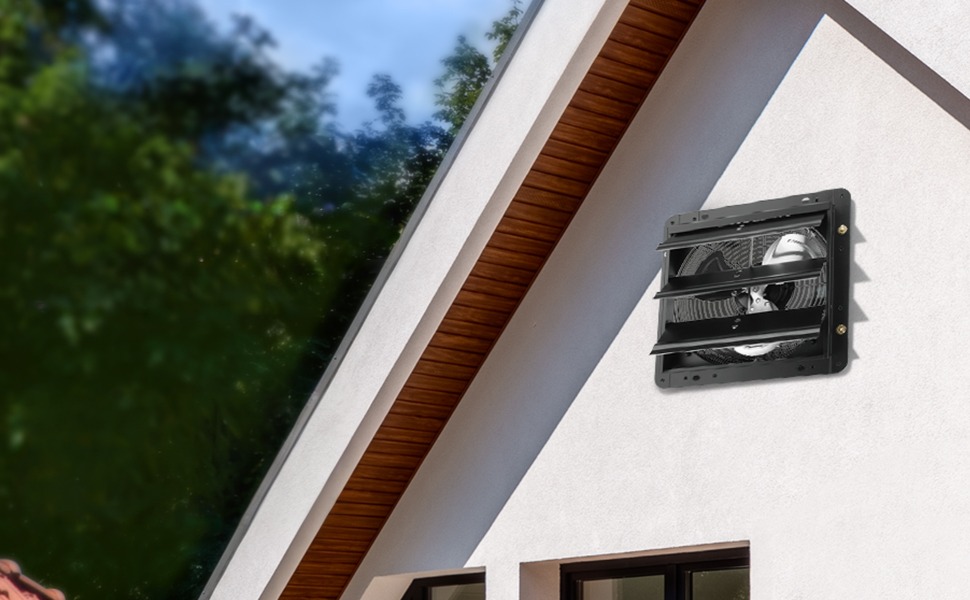
  5. Műhely tartós szellőztetése falon vagy ablakon keresztül. Erre valók a 250 vagy 300 mm átmérőjű fém fali modellek.

A tömlős, hordozható modelleknek azért is van értelme ezeknél a munkáknál, mert oda vihetők, ahol épp szükség van rájuk. A 25,4 cm-es hordozható axiális ventilátor 300 W-os motorral és 10 m tömlővel elbír egy csatorna vagy kisebb tartály átszellőztetésével, míg a 40,6 cm-es, 900 W-os motorral és 5175 CFM-mel szerelt változat már a nagy terekre való — csarnokra, mélygarázsra, tűz utáni helyiségekre. A teljes kínálatot a Ventilátorok és léghűtők kategóriában találod.

Mikor nem boldogulsz radiális ventilátor nélkül?

Radiális ventilátort azok a munkák igényelnek, ahol a levegőnek szűrőn vagy hosszú csővezetéken kell áthaladnia. Tipikusan:

  1. Hegesztési füst elszívása elszívókarral vagy szívófejjel. A szűk beszívó elem és a tömlő nagy ellenállást hoz létre, amit az axiális ventilátor nem győz le.
  2. Fényezés és szórás szűrőfalon keresztül. A szűrő megköti a festékaeroszolt, az ellenállása pedig szó szerint munka közben nő.
  3. Elszívás szagmentesítő szénszűrővel. Nyomás nélkül nincs mit átnyomni a szénbetéten — a szénen átáramló levegő nélkül pedig nincs szagmegkötés sem.
  4. Néhány méternél hosszabb, íves nyomvonal. Az épület belsejéből a tetőre vezetett elszívás tankönyvi példa.
  5. Forró vagy agresszív levegő elszívása zárt berendezésből, ahol a térben depressziót kell fenntartani.

Kisebb terekhez praktikus kompromisszumot jelentenek az EC motoros csőventilátorok. A 254 mm-es, EC motoros, 843 CFM-es elszívó ventilátor páratartalom-szabályozással rendelkezik, és az elektronikusan vezérelt motornak köszönhetően fokozatmentesen változtatható a fordulatszáma — ez szűrős üzemnél lényeges, mert a teljesítményt az aktuális eltömődéshez igazíthatod, és nem fordítva.

Rada: Ha nem vagy biztos benne, hogy az adott nyomvonalra elég-e az axiális ventilátor, a szűrő megvásárlása előtt csinálj éles tesztet a tömlővel. Csatlakoztasd a tömlőt teljes tervezett hosszban, az ívekkel együtt, és kézzel ellenőrizd a légáramot a kimeneten. Ha már szűrő nélkül is gyenge a húzás, szűrővel használhatatlan lesz — akkor radiális típusra van szükség.

Mik a leggyakoribb tévedések a választásnál?

A ventilátor nem porelszívó. Fa vagy fém csiszolásához forgácselszívó vagy ipari porszívó kell — az abrazív por koptatja a ventilátor járókerekét és lerakódik a motoron. A ventilátor a füstöt, a párát, a hőt és a szagot kezeli, nem a durva szemcséket.

A második tévedés a puszta CFM-számok összehasonlítása. A légszállítási adatot szabad kifúvásnál mérik, tehát tömlő és szűrő nélkül. A beépített rendszerben a valós teljesítmény jóval alacsonyabb — az axiális típusoknál pedig gyorsabban esik, mint a radiálisaknál.

A harmadik tévedés a „biztos, ami biztos" alapon túl hosszú tömlő. Ha nincs szükséged tíz méterre, hagyd rövidebben a tömlőt, és főleg terítsd ki egyenesen. A feltekert tömlő ellenállás szempontjából egymás után következő ívek sorozata.

Tip: Ha levegőt fújsz be egy aknába, a ventilátort széliránnyal szemben és néhány méterre a bejárattól helyezd el, hogy ne azt a levegőt szívja vissza, amit épp kifújt a nyíláson. Különben fél órán át lelkiismeretesen „szellőztetheted" ugyanazt a szennyezett levegőt körbe-körbe.

Milyen biztonsági szabályok érvényesek elszívásnál?

A zárt terek szellőztetése és a párák elszívása kockázatos munka, és a technika csak az egyik része a megoldásnak.

  1. Robbanásveszélyes térbe nem való hagyományos ventilátor. Az oldószerek, üzemanyagok vagy gázok gőzei robbanásveszélyes környezetbe szánt (ATEX) kivitelt igényelnek — egy hagyományos ventilátor motorja és csapágyai potenciális szikra- és hőforrások.
  2. Soha ne szállj le aknába vagy tartályba pusztán azért, mert „megy a ventilátor". Az oxigén és a veszélyes gázok jelenlétét detektorral kell mérni, a szellőztetésnek a belépés előtt és a munka teljes ideje alatt működnie kell, a téren kívül pedig biztosító személynek kell tartózkodnia.
  3. Az elektromos részt védd áram-védőkapcsolóval. Nedves pincékben, csatornákban és építkezéseken sértetlen, teljesen letekert és megfelelő vezeték-keresztmetszetű hosszabbítót használj.
  4. A védőrács és a burkolat kötelező. A járókerék üzemi fordulaton azonnal sérülést okoz a kézen — rács nélkül még „egy másodpercre, kipróbálásra" se indítsd el a ventilátort.
  5. A szűrőket eltömődés szerint cseréld, ne naptár szerint. Az eltömődött szűrő gyakorlatilag nulla légszállítást jelent, tehát az elszívás üresen jár, hiába zúg teljes erővel a motor.
  6. Hegesztésnél és fényezésnél a respirátor az arcon marad. Az elszívás csökkenti a káros anyagok koncentrációját, de nem helyettesíti az egyéni védőeszközöket.

Melyik típust válaszd tehát?

Szellőztetéshez, hűtéshez és szűrő nélküli szárításhoz axiális ventilátort vegyél — ugyanannyi pénzért többszörös légmennyiséget mozgat, alacsonyabb fogyasztás mellett. A 250 vagy 300 mm-es fali fém modellek 20 000 – 25 000 Ft körül megoldást jelentenek műhely vagy garázs tartós szellőztetésére. A tömlős hordozható modelleknek 50 000 Ft-tól akkor van értelme, ha a ventilátort hordozod, és a levegőt konkrét helyre kell eljuttatni — aknába, csatornába vagy a mennyezet alá.

Ha szűrőn vagy hosszú csövön keresztül akarsz elszívni, vagy depressziót kell tartanod a térben, ne spórolj rossz típussal. Egy axiális ventilátor szűrő mögött kidobott pénz, függetlenül attól, hány CFM szerepel a tábláján — oda radiális vagy fordulatszám-szabályozott csőventilátor való. Bizonytalanság esetén tartsd magad az egyszerű szabályhoz: rövid út és nagy térfogat esetén axiális, ha akadály van az útban, akkor radiális.

Fakt: A ventilátorok statikus nyomását pascalban adják meg — és a különbségek markánsak. A szokásos axiális modellek nagyságrendileg néhány tíz pascalon dolgoznak, a radiálisak gond nélkül több százon vagy ezren. Ezért a „papíron" harmadakkora légszállítású radiális ventilátor egy szűrős rendszerben többszörös légmennyiséget szállít, mint egy axiális óriás.
Tip: Ha a ventilátor és a szűrős szakasz közé beépítesz egy egyszerű nyomáskülönbség-mérő manométert (nagyjából 10 000 – 10 000 Ft), pontosan látni fogod, mikor tömődött el a szűrő. Szaglás alapján való találgatás helyett akkor cseréled a betétet, amikor a nyomásveszteség megnő — így a szűrőkön és az áramon is spórolsz.

Časté otázky

Használható az axiális ventilátor szénszűrővel?

Technikailag rá lehet kötni, de a gyakorlatban nem működik. A szénbetét nyomásvesztesége nagy, és az axiális ventilátor nem győzi le az ellenállását — a légszállítás töredékére esik, a szagok pedig megmaradnak. Szűréshez radiális vagy csőventilátort használj.

Jobb a levegőt az aknába befújni vagy inkább elszívni?

Belépés előtti átszellőztetésnél általában friss levegőt fújunk be — így jobb a keveredés és gyorsabb a gázok felhígulása. Az elszívást akkor használjuk, amikor a szennyezett levegőt kell elvezetni a munkazónából, például hegesztési füst esetén.

Mennyi levegő kell egy műhely szellőztetéséhez?

Szorozd meg a helyiség térfogatát a kívánt óránkénti légcsereszámmal. Egy átlagos műhelynek nagyjából 6–10 légcsere elég, fényezésnél vagy hegesztésnél jóval többel kell számolni. Az eredményhez adj hozzá tartalékot a tömlőre és a rácsra.

Miért fúj gyengébben a tömlős ventilátorom, mint vásárláskor?

Az ok leggyakrabban a feltekert vagy megtört tömlő, az eltömődött beszívórács vagy a járókeréken lerakódott por. Ellenőrizd a nyomvonalat, tisztítsd meg a burkolatot, és terítsd ki egyenesen a tömlőt — a teljesítmény gyakran mindenféle beavatkozás nélkül visszatér.

Bírja a hordozható ventilátor a folyamatos üzemet?

Az acélszerkezetű, AC motoros modellek hosszú távú munkára készültek, de tiszta levegő-hozzávezetés kell a motorhoz, és a használati útmutató szerinti tartományban kell üzemeltetni őket. Helyiségszárításnál hagyd őket alacsonyabb fokozaton — a motor kevésbé melegszik, a fogyasztás pedig érezhetően kisebb.

Mitől lesz narancsbőrös a felfújt lakk?

A lefújt alkatrész közelről úgy néz ki, mint egy narancs héja – apró kiemelkedések és mélyedések tükörfény helyett. Ez nem a lakk hibája és nem is „rossz festék", hanem szinte mindig annak a következménye, hogy a cseppek nem tudtak összefolyni egyetlen sima felületté. A jó hír, hogy csak néhány oka lehet, és ezeket egyetlen délután alatt sorra ki lehet zárni.

Mi is pontosan a narancsbőr és miért alakul ki?

A festékszóró pisztoly apró cseppekre porlasztja a lakkot. Ezek a felületre érkeznek, összeérnek, és a felületi feszültségnek köszönhetően egyenletes réteggé simulnak. A narancsbőr azt jelenti, hogy a lakk hamarabb megdermedt, mint ahogy a cseppek szétfolytak volna – vagy túl nagyok voltak, vagy túl szárazak, vagy egyszerűen nem jutott rá idejük.

Ezért fordul elő a hiba jó technikájú szakembereknél is. Elég, ha a hígító egy része már a fúvóka és az alkatrész közötti úton elpárolog, és a felületre félig megdermedt csepp érkezik, amely már nem tud mit tenni. A tükörfény és a narancsbőr között sokszor 5 cm távolság vagy 5% hígító a különbség.

Hasonlóan néz ki a száraz fújás is – matt, érdes felület, amelyet nem lehet kipolírozni. A narancsbőr kipolírozható, a száraz fújás nem, mert ott a cseppek egyáltalán nem nedvesítették be az alapot.


Mekkora levegőnyomás kell a festékszóró pisztolyhoz?

Az alacsony nyomás a durva porlasztás leggyakoribb oka. A HVLP pisztolyoknál a nyomást a pisztoly bemenetén, meghúzott ravasszal kell mérni, nem a kompresszor manométerén – egy 10 méteres tömlőben nagyjából 0,5–1 bart veszítesz, méghozzá pontosan akkor, amikor a levegő valóban áramlik.

Tipikus hiba: a kompresszor manométere 6 bart mutat, a pisztolyhoz viszont csak 1,2 bar jut, mert szűk gyorscsatlakozó és szűrő van előtte. Az eredmény nagy cseppek és egyenletes narancsbőr a teljes felületen. A markolatra épített szabályzó – amilyennel például a HVLP festékszóró pisztoly 600 ml-es tartállyal rendelkezik – itt nagyon praktikus: ott állítod be a nyomást, ahol a pisztoly ténylegesen dolgozik.

A levegő nélküli (airless) pisztolyoknál fordított a logika: a nyomást a szivattyú hozza létre, a fúvóka csak formázza a legyezőt. Ha a nyomás az adott fúvókához tartozó küszöb alatt van, a legyezőnek „farka" lesz az oldalán, és a fújás durva marad. A túl magas nyomás viszont túlszórást és száraz fújást okoz – azt a legkisebb nyomást kell megtalálni, amelynél a legyező még egyenletes.

[[FAKT: A HVLP a „high volume, low pressure" rövidítése – a fúvókán nagyjából 0,7 bar alatti nyomás dolgozik, ezért ezek a pisztolyok az anyag mintegy 65%-át juttatják a felületre, míg a régi nagynyomású típusok csak nagyjából a harmadát. A többi a levegőben és a te overállodon végzi.]

Hogyan állítsd be helyesen az anyagáramot és a legyezőt?

A beállításnak van sorrendje, és ezt a sorrendet nem lehet megkerülni. Ha az anyagárammal kezded, és csak utána állítod be a nyomást, az egész beállítás felborul.

  1. Először a levegőnyomás meghúzott ravasszal, a pisztolyhoz és a felhasznált anyaghoz tartozó ajánlás szerint.
  2. Utána a legyező szélessége – nagy felület lakkozásánál általában teljesen nyitva, hogy széles sávokat tudj átfedni; éleknél és kis alkatrészeknél szűkítsd a legyezőt.
  3. Végül az anyagáram. Zárd el teljesen a tűt, majd félfordulatonként nyisd, amíg a próbafújás nedves-fényes nem lesz megfolyás nélkül.
  4. A próbát papíron vagy régi lemezen végezd, függőlegesen felállítva, ne a munkadarabon. A függőleges felület azonnal elárulja, ha túl nagy az anyagáram.

A legyező tesztje egyszerű: egy rövid fújás papírra a megfelelő távolságból. A cseppeknek sűrűn egymás mellett kell lenniük, a legyező közepe ne legyen látványosan nedvesebb a széleknél. Ha a legyező „csokornyakkendő" alakú – a végein sűrű, középen szegényes –, akkor túl magas a levegőnyomás az anyagáramhoz képest.


Milyen távolságot és kéztempót tarts?

A távolság a leginkább alábecsült paraméter. HVLP esetén nagyjából 15–20 cm-re dolgozz a felülettől, airless technikánál kb. 30 cm-re. Minden plusz centiméter több időt jelent, amely alatt a cseppből elpárolog a hígító.

A pisztolyt tartsd merőlegesen a felületre, és vezesd párhuzamosan – ne csuklóból, ívben. Ívelt mozgásnál a sáv szélei 18 cm helyett 30 cm-ről kapják a festéket, és pontosan ott keletkezik a narancsbőr, míg a közepe rendben van. Ha csak a sávok szélein látsz narancsbőrt, az ok a kézmozgásban van, nem a pisztolyban.

A sávokat körülbelül a legyező szélességének felével fedd át. A kéz sebessége akkora legyen, hogy a felület a pisztoly mögött fényes és nedves maradjon; ha a fény két másodpercen belül eltűnik, túl gyorsan haladsz, vagy kevés az anyag.

Mikor a hígítás, a hőmérséklet és a hígító a hibás?

A viszkozitás dönti el, hogy a csepp képes-e egyáltalán szétfolyni. A sűrű lakk azonos nyomáson nagyobb cseppeket képez – a nagyobb cseppeknek pedig több idő kell az összeolvadáshoz.

Ugyanilyen fontos a hőmérséklet. 15 °C alatt a lakk lassan köt, viszont rosszul porlad; 28 °C fölött a hígító már a levegőben elpárolog. Az ideális tartomány nagyjából 18–23 °C, stabil munkadarab- és anyaghőmérséklettel – a fűtetlen garázsból meleg helyiségbe behozott hideg lemez a narancsbőr klasszikus oka, még tökéletes pisztolybeállítás mellett is.

Szintetikus és akril anyagoknál meleg napokon segít a lassabb hígító választása. Gyors hígító nyáron = narancsbőr, lassú hígító hideg műhelyben = megfolyás és hosszú száradás.

[[TIP: Ha melegben lakkozol, és a narancsbőr a helyes beállítás után is visszatér, próbáld az utolsó fedőréteget néhány centiméterrel közelebbről és kissé nagyobb sávátfedéssel felhordani. A réteg tovább marad nedves, és magától kiterül – ez olcsóbb megoldás, mint lassú hígítót venni.]

Hogyan ismered fel a kopott fúvókát?

A fúvóka fogyóeszköz. Ahogy a belső furat kikopik, a legyező szűkül, a közepe pedig sűrűbb lesz – és ha a festő ezt nyomással próbálja kompenzálni, száraz fújást kap. Airless fúvókáknál a kopás jele, hogy a legyező érezhetően keskenyebb, mint eleinte, és a szélei szabálytalanok.

A gond forrása lehet banális szennyeződés is: a levegősapka gyűrűjében megszáradt lakk oldalra fordítja a legyezőt, és egyoldalúan vastag fújást hoz létre. Soha ne tisztítsd a furatokat dróttal vagy gemkapoccsal – a megkarcolt furatperem véglegesen tönkreteszi a pisztolyt. Használj sörtés kefét és hígítót.

A megfelelő fúvókaméretnek is megvan a maga logikája: hígabb lakkokhoz és töltőalapozókhoz 1,3–1,4 mm, sűrűbb festékekhez és alapozókhoz 1,7–1,8 mm. Ha sűrű festéket próbálsz 1,3 mm-es fúvókával felhordani, az egyenes út a narancsbőrhöz, mert az anyag nem tud rendesen porladni.

Hogyan zárd ki a hibát lépésről lépésre?

Jelenség Legvalószínűbb ok Mit tegyél
Egyenletes narancsbőr a teljes felületen Alacsony nyomás vagy sűrű anyag Mérd meg a nyomást meghúzott ravasszal, módosítsd a hígítást
Narancsbőr csak a sávok szélein Ívelt kézmozgás Vezesd a pisztolyt párhuzamosan, 50%-os átfedéssel
Matt, érdes, fénytelen felület Száraz fújás – nagy távolság vagy meleg Menj közelebb, használj lassabb hígítót
Csokornyakkendő alakú legyező Magas nyomás az anyagáramhoz képest Csökkentsd a nyomást, vagy nyisd jobban a tűt
Az eredetinél keskenyebb legyező Kopott fúvóka Cseréld a fúvókát, ellenőrizd a tűt
Oldalra fordult fújáskép Eltömődött levegősapka Tisztítsd meg hígítóval és sörtés kefével

A diagnosztikát mindig egyszerre csak egyetlen változtatással végezd, próbalemezen. Ha egyszerre módosítod a nyomást, a hígítást és a távolságot, semmit nem tudsz meg – csak három beállításod lesz, amelyekről nem tudod, melyik működött.

Mit nem hagyhatsz ki festékszóráskor?

A lakkozás nyomással és a levegőben lévő oldószerekkel végzett munka. A kockázatok otthoni garázsban is valósak.

  1. Szerves gőzök elleni szűrős légzésvédő, nem porvédő maszk. Az oldószerek és főleg a kétkomponensű lakkok edzői gond nélkül átjutnak a textilen.
  2. Az airless pisztolyt soha ne irányítsd testrészre. A 3600 PSI (nagyjából 250 bar) nyomás átüti a bőrt, és a festéket a szövetbe fecskendezi – ez olyan sérülés, amelyet sebészeten kell ellátni, még ha a szúrt seb jelentéktelennek is tűnik. Minden munkaszünetnél használd a ravasz biztonsági reteszét.
  3. A pisztoly szétszerelése és a fúvóka tisztítása előtt engedd le a nyomást a teljes rendszerből, ne csak a szivattyút vagy a kompresszort kapcsold ki.
  4. Szellőztetés és semmilyen nyílt gyújtóforrás. A hígítógőzök nehezebbek a levegőnél, a padló közelében gyűlnek össze, és gyúlékonyak – gázos hősugárzó a műhelyben festéskor kizárt.
  5. Védőszemüveg és oldószerálló kesztyű. A túlszórás visszaverődik a felületről a térbe, még ha elsőre nem is látod.

[[RADA: Ha évente egyszer lakkozol, és nincs elszívott fülkéd, fújd le az alkatrészt kint, szélcsendes időben, 15 °C feletti hőmérsékleten – ne zárt garázsban. A levegőből rászálló por kipolírozható, a gőzök koncentrációja viszont egy kis, elszívás nélküli helyiségben a munka befejezése után is veszélyes.]

Kijavítható még a narancsbőr?

Fényes fedőlakknál igen, ha a réteg elég vastag. A menet: nedves csiszolás finom papírral (nagyjából 1500 → 2000 → 3000), utána csiszolópaszta és polírozás. A narancsbőrt úgy szünteted meg, hogy lecsiszolod a kiemelkedéseket és elsimítod a felületet – ezért kell hozzá lecsiszolható anyagvastagság.

Ha a narancsbőr az alapozóban vagy a töltőalapozóban van, egyszerűen simára kell csiszolni és újrafújni. A legrosszabb eset a lakk alatti metálfényezésben lévő narancsbőr – ott a hatás sérülése nélkül nem lehet csiszolni, az alkatrészt újra kell fújni.

Mi következik ebből a pisztolyválasztásra nézve?

Lakkhoz és finom felületkezeléshez a fúvókakészlettel kínált HVLP pisztoly egyértelmű választás – a cserélhető 1,3–1,8 mm-es méretek lefedik a töltőalapozót, az alapozót és a fedőlakkot is, a markolaton lévő szabályzóval pedig munka közben hangolhatod a nyomást. A háromdarabos pisztolykészlet akkor jön jól, ha nem akarsz a rétegek között ugyanazt az egy pisztolyt mosogatni.

Homlokzatra, kerítésre, falra és mennyezetre viszont az airless technika gyorsabb – egyszerűen azért, mert percenként sokkal több anyagot juttat fel. Polírozott lakkhoz azonban túl durva. A felhasználás szerinti lehetőségekről a festékszóró pisztolyok kategóriában találsz áttekintést; egy egyszerű airless pisztoly és egy komplett elektromos szett közötti árkülönbség nagyjából 30 és 100 000 Ft között mozog.

És még valami, amit a legtöbb kezdő csak a második elrontott alkatrész után ért meg: egy jól beállított 90 eurós pisztoly szebb felületet ad, mint egy vaktában beállított 400 eurós.

[[FAKT: A lakk felületi feszültsége ugyanannyira befolyásolja a cseppek szétfolyását, mint a pisztolyban lévő nyomás – éppen ezért adnak a gyártók a lakkokhoz úgynevezett terülésjavító adalékokat. Ezek nélkül még a tökéletesen beállított festékszóró pisztoly sem tudna teljesen sima filmet létrehozni; a cseppek szorosan egymás mellé érkeznének, de apró dombocskák maradnának.]

Listairányítás elemei

összesen 3 termék